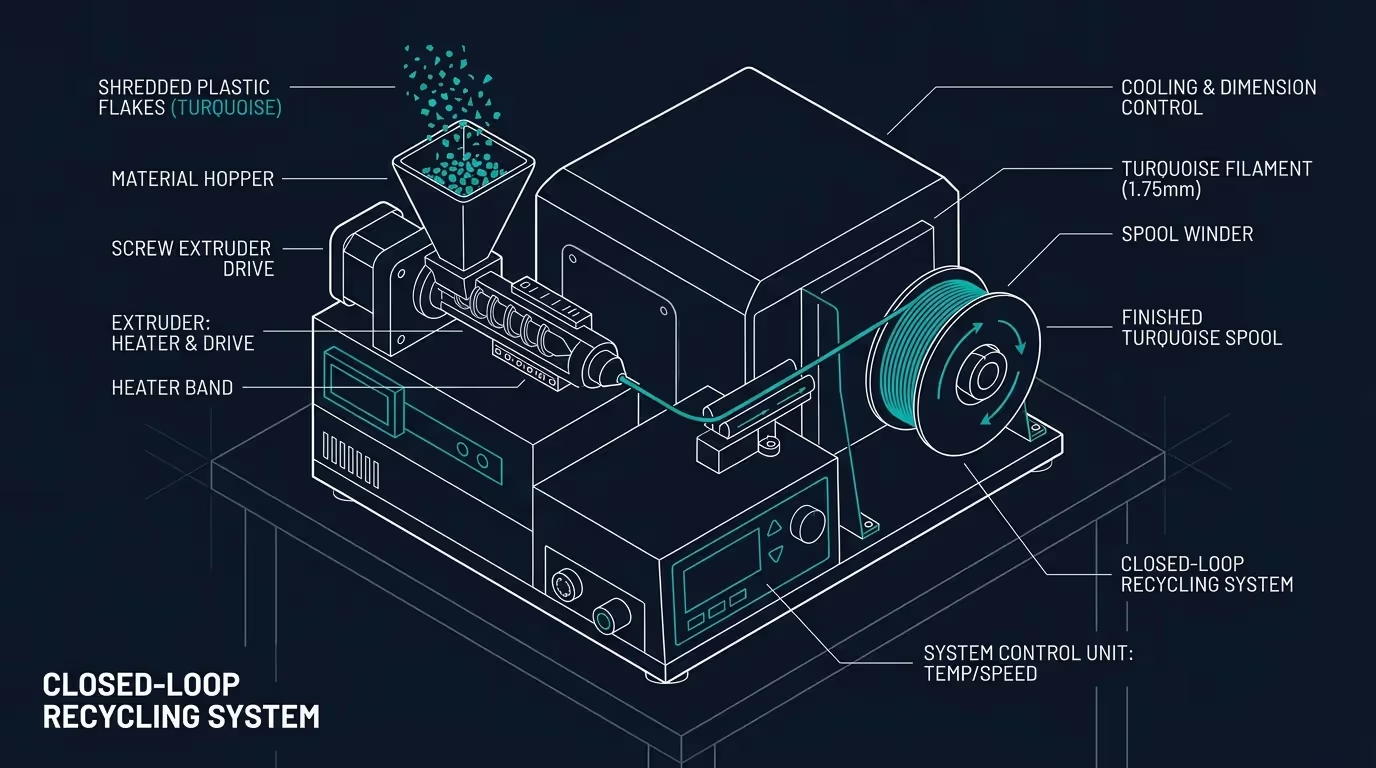
I prototipi falliti, le strutture di supporto e le torri di spurgo sono un sottoprodotto inevitabile della produzione additiva. Per le print farm, gli studi di design e i laboratori universitari, questi scarti di plastica rappresentano un costo vivo e un problema ecologico.
Gettare le stampe fallite in PLA o PETG significa buttare via materiale polimerico fuso solo una o due volte. Grazie alle macchine compatte di riciclo odierne, è ora possibile implementare una linea di riciclo a circuito chiuso interna, in grado di triturare gli scarti e riestruderli in bobine di filamento perfette e pronte per nuove stampe.
In questa guida pratica illustriamo i passaggi ingegneristici necessari per realizzare un ciclo virtuoso di riciclo.
Le quattro fasi del riciclo del filamento 3D
Produrre filamento affidabile richiede un controllo rigoroso lungo quattro fasi:
[1. Separazione e Pulizia] -> [2. Riduzione Volumetrica (Triturazione)] -> [3. Deumidificazione ed Essiccazione] -> [4. Estrusione e Avvolgimento]Fase 1: Separazione per polimero e colore
La principale causa di ostruzione dell’ugello è la contaminazione incrociata.
- Mai mescolare polimeri diversi: PLA, PETG, ABS e TPU fondono a temperature diverse. Anche solo l’1% di PETG nel PLA provocherà grumi in grado di bloccare un ugello da 0,4 mm.
- Controllo metalli: Rimuovere inserti filettati in ottone e magneti prima della triturazione.
Fase 2: Triturazione meccanica con trituratore compatto
Gli estrusori compatti non possono tirare blocchi solidi: il materiale deve essere ridotto in scaglie calibrate tra 3 mm e 5 mm.
Un trituratore per stampe 3D da banco a bassa velocità garantisce:
- Nessun surriscaldamento da attrito, prevenendo la deformazione prematura del PLA.
- Vaglio di calibrazione incorporato, per consentire solo il passaggio delle scaglie di dimensioni corrette.
Fase 3: Deumidificazione ed essiccazione
Polimeri come PLA e PETG sono igroscopici. Se le scaglie umide entrano nell’estrusore, l’acqua evapora creando microbolle e fragilità strutturale nel filamento estruso.
- PLA: Essiccare a 45 °C–50 °C per 3-4 ore.
- PETG: Essiccare a 60 °C–65 °C per 4-6 ore.
Fase 4: Estrusione calibrata e avvolgimento in bobina
Utilizzando un estrusore di filamento 3D, il processo regola temperatura, velocità della vite e trazione con micrometro ottico per garantire una sezione costante di 1,75 mm ±0,05 mm.
Visita le nostre sezioni dedicate al trituratore per stampa 3D da banco e all’estrusore di filamento 3D per rendere il tuo laboratorio a rifiuti zero.