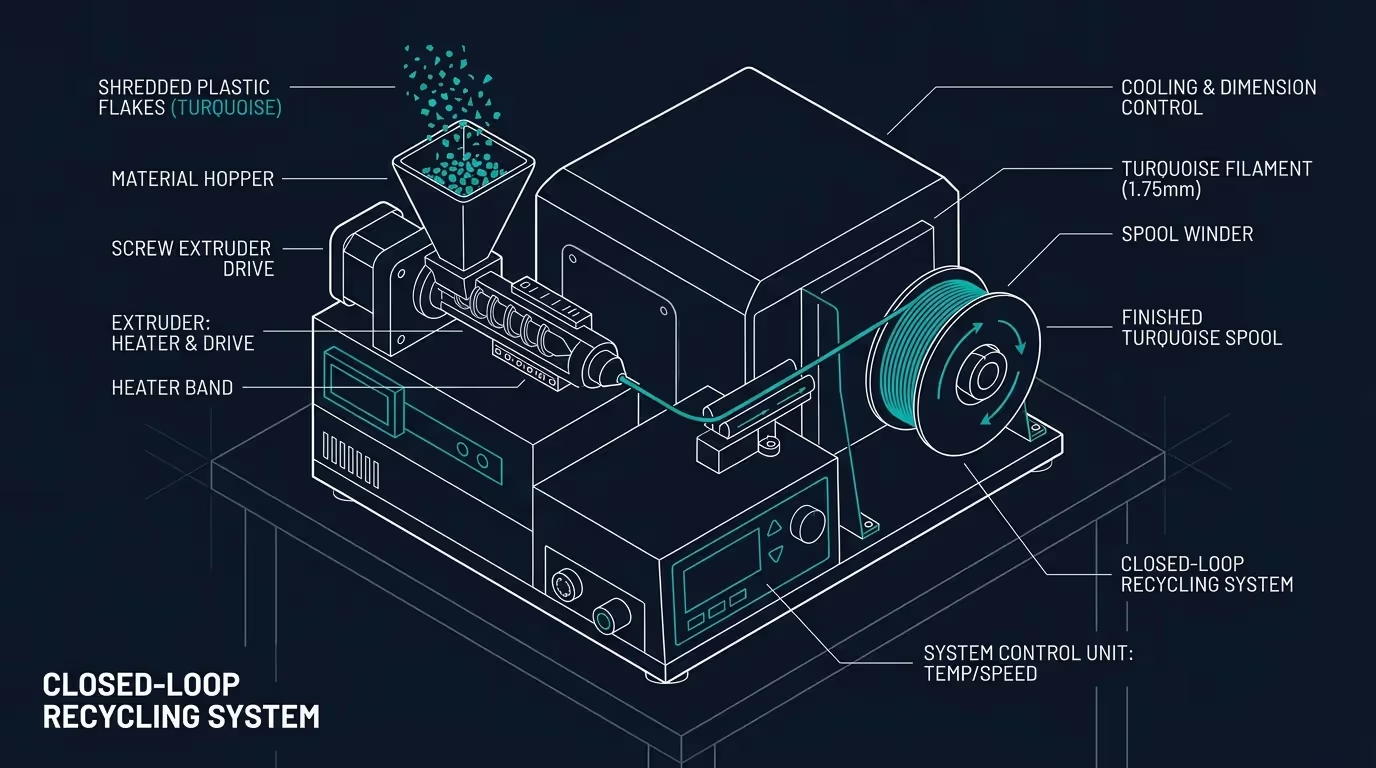
Les prototypes ratés, les radeaux, les tours de purge et les échafaudages de support sont un sous-produit inévitable de la fabrication additive. Pour les fermes d’impression, les studios de design, les fablabs et les laboratoires de recherche universitaires, cette accumulation de déchets plastiques représente à la fois un fardeau environnemental et un coût récurrent considérable.
Jeter des impressions ratées en PLA ou PETG revient à gaspiller un polymère qui n’a été fondu qu’une ou deux fois. Grâce au matériel de recyclage compact moderne, vous pouvez désormais installer une ligne de recyclage en boucle fermée sur site, capable de broyer les déchets et de les extruder à nouveau sous forme de bobines de filament de haute précision prêtes à l’emploi.
Dans ce guide d’ingénierie complet, nous détaillons les étapes pratiques nécessaires pour transformer vos rebuts en filament de qualité professionnelle.
Les quatre étapes du recyclage de filament en boucle fermée
Fabriquer un filament régulier ne consiste pas simplement à faire fondre du plastique : cela exige un contrôle qualité rigoureux sur quatre phases distinctes :
[1. Tri & Nettoyage] -> [2. Réduction de taille (Broyage)] -> [3. Déshumidification & Séchage] -> [4. Extrusion de précision & Bobinage]Étape 1 : Tri et séparation des polymères
La cause principale des irrégularités de diamètre et des buses bouchées est la contamination croisée.
- Ne mélangez jamais les polymères : Le PLA, le PETG, l’ABS et le TPU ont des points de fusion et des températures de transition vitreuse incompatibles. Même 1 % de PETG dans du PLA formera des particules non fondues qui boucheront instantanément une buse de 0,4 mm.
- Tri par couleur : Regroupez vos chutes par teinte (transparent/blanc, noir, couleurs vives) pour obtenir des bobines homogènes.
- Retrait des corps étrangers : Retirez les inserts métalliques en laiton, aimants et traces de colle avant broyage.
Étape 2 : Réduction mécanique de taille (Broyage)
La régularité du broyat est cruciale pour une alimentation régulière de la vis. Les extrudeuses compactes ne peuvent pas ingérer de gros blocs d’impression ; le matériau doit être broyé en paillettes régulières de 3 mm à 5 mm.
Un broyeur d’impression 3D de bureau à faible vitesse et fort couple est spécialement conçu pour cette fonction :
- Coupe à basse vitesse : Évite que la chaleur de friction ne ramollisse le PLA pendant le broyage.
- Grille de calibrage intégrée : Garantit que seules les paillettes calibrées (3–5 mm) rejoignent la trémie, les morceaux trop gros restant dans la chambre de coupe.
Étape 3 : Contrôle de l’humidité et séchage
Les polymères techniques tels que le PLA, le PETG et le Nylon sont hygroscopiques : ils absorbent l’humidité de l’air ambiant. Si vous extrudez des paillettes humides :
- L’eau se transforme en vapeur dans le fourreau chauffant.
- La vapeur produit des microbulles et de la mousse dans le filament.
- Une dégradation hydrolytique brise définitivement les chaînes polymères, rendant le filament extrêmement cassant.
Protocole de séchage :
- PLA : Sécher au four ventilé ou dans une trémie déshumidificatrice à 45 °C–50 °C pendant 3 à 4 heures.
- PETG : Sécher à 60 °C–65 °C pendant 4 à 6 heures.
Étape 4 : Extrusion, refroidissement et bobinage régulé
Cette étape transforme les paillettes en un fil continu d’un diamètre parfait. Avec une extrudeuse de filament 3D, vous ajustez quatre paramètres essentiels :
- Profil de température : Maintenir la gorge d’alimentation froide pour éviter le pontage, chauffer la zone de plastification (185 °C–195 °C pour le PLA ; 225 °C–235 °C pour le PETG), et calibrer la filière.
- Vitesse de vis : Une vis de compression nitrurée à 5–15 tr/min assure un débit volumétrique sans cisaillement excessif.
- Refroidissement rapide : Des ventilateurs d’air forcé ou un bac de trempe figent le diamètre à 1,75 mm ±0,05 mm.
- Tireuse asservie par laser : Un micromètre optique synchronisé avec le cabestan régule la vitesse de traction en temps réel pour garantir la tolérance dimensionnelle.
Bonnes pratiques pour un filament de qualité vierge
- Ajouter 15 % à 20 % de granulés vierges : Chaque cycle de chauffe réduit légèrement la longueur des chaînes polymères. L’ajout d’une fraction vierge restaure l’élasticité et garantit des pièces imprimées solides.
- Purger entre chaque changement de résine : Utilisez du composé de purge lors de la transition PLA vers PETG.
- Utiliser une buse de 0,5 mm ou 0,6 mm : Une buse légèrement plus large réduit le risque de colmatage par d’éventuelles micro-impuretés.
Découvrez dès maintenant nos équipements de broyeur 3D de bureau et d’extrudeuse de filament 3D pour rentabiliser vos déchets d’impression.